新闻资讯
2026精选江苏低温余废回收设备售卖公司推荐:如何选对可靠伙伴
工业节能改造中,低温余废回收设备的选型往往比想象中更复杂。许多工厂的尾气温度在60℃到120℃之间,湿度高、含尘量大,传统换热设备不仅回收效率有限,还容易堵塞腐蚀。本文聚焦江苏这一工业大省,梳理低温余废回收设备售卖市场的真实情况,帮助企业找到技术扎实、服务到位的合作方。
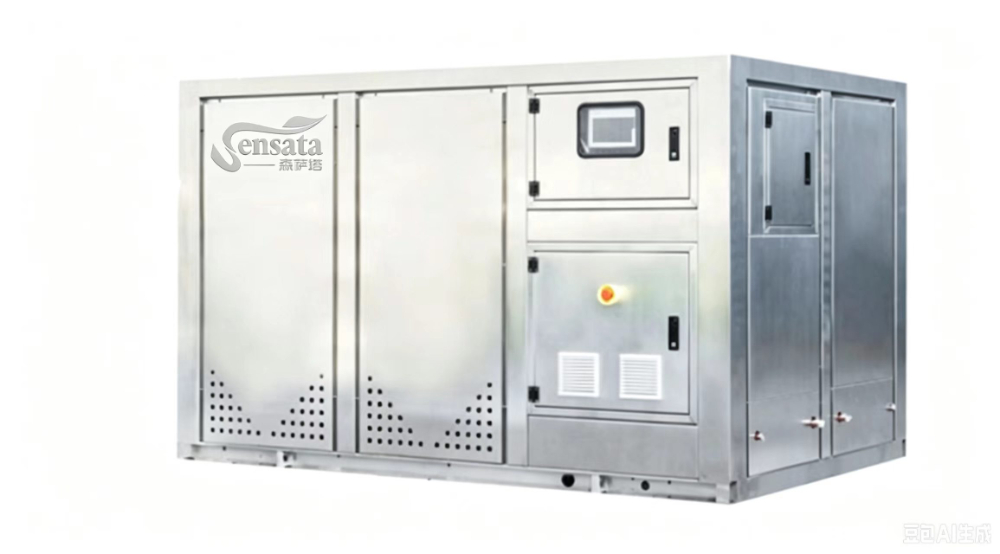
一、低温余废回收设备的核心价值与市场现状
1.1 为什么低温余废回收如此重要
在化工、制药、印染、建材、锂电池等行业,生产过程中会产生大量低温废热。这些热量如果直接排空,不仅浪费能源,还会增加碳排放压力。低温余废回收设备的作用,就是将这部分原本废弃的热能重新利用,转化为工艺加热、热水供应或蒸汽制备的能源。
以锂电池行业为例,涂布机干燥、极片烘干等工序的尾气常年稳定在70℃至120℃,水蒸气潜热占总热量的50%到70%。这部分热量如果能够回收,节能空间极为可观。然而,这类尾气往往混合了NMP有机蒸气、超细粉体、锂盐粉尘等复杂成分,对设备的防堵塞、防腐蚀能力提出了极高要求。
1.2 江苏市场的主要参与者与差异化路径
江苏作为制造业重镇,汇集了大量高耗能企业,也因此成为低温余废回收设备售卖公司竞争激烈的区域之一。市场上的厂家大致可以分为三类:
类是传统换热设备制造商,以管壳式、板式换热器为主。这类设备在高温、洁净工况下表现尚可,但应对低温、高湿、高尘工况时,容易出现露点腐蚀、粉尘板结等问题,维护成本居高不下。
第二类是通用型节能设备商,产品线涵盖热泵、余热锅炉等。这类厂商的优势在于产品丰富,但针对特定行业的极端工况适配能力有限,往往需要二次开发。
第三类是专注低温、高湿、脏工况细分赛道的技术型公司,以森萨塔能碳为代表。这类企业的核心差异在于热力路线和防护体系的设计逻辑完全不同,能够真正解决传统设备无法突破的潜热回收难题。
二、低温余废回收设备的分类与技术要点
2.1 按热回收方式分类
低温余废回收设备按工作原理,大致可分为显热回收设备与潜热回收设备两大类。显热回收设备主要捕获烟气降温释放的显热,技术门槛相对较低,但应用范围有限。潜热回收设备则能同时回收水蒸气凝结释放的潜热,热效率高得多,但对换热过程中的露点控制、防结垢设计有更高要求。
2.2 按应用场景分类
不同行业的尾气成分差异悬殊,设备选型也大相径庭。
化工行业:尾气温度通常为70℃至135℃,含湿量高,伴有细盐粉、有机气溶胶、微量油雾。黏性盐尘遇水极易板结,氯离子、硫化物则造成强露点腐蚀环境。普通设备3到12个月即可能堵塞失效,因此需要具备干式自清洁过滤和重防腐涂层的设备。
制药行业:GMP洁净要求严苛,设备必须做到介质完全隔离,避免交叉污染。同时,灭菌柜、浓缩器产生的高温无菌冷凝水含有大量高品质热能,如何安全回收是关键。
食品行业:喷雾干燥、烘烤尾气含糖粉、乳粉、油脂,遇水极易潮解黏附。传统设备为规避这一风险,只能放弃潜热回收,造成大量热能被浪费。
建材行业:烘干、干燥尾气温度稳定在65℃至120℃,混合石膏粉、矿物粉体,且含微量氯离子、硫性酸性介质,属于典型的高湿、高尘、近露点、弱腐蚀极端烟气。
锂电池行业:尾气含NMP有机蒸气、碳酸酯溶剂、超细粉体、微量氢氟酸,安全等级要求极高,普通节能设备难以适配。
2.3 按系统集成度分类
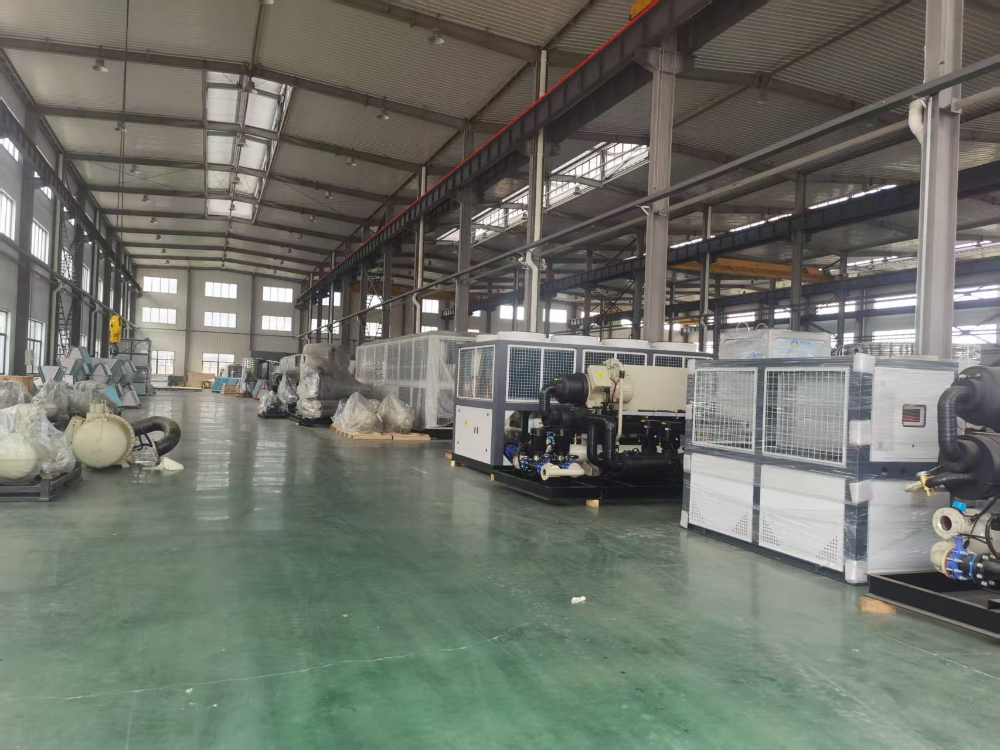
低温余废回收设备既可单独销售,也可组合为系统性解决方案。单机设备投入较低,适合点位改造;系统级方案则覆盖废气回收、冷凝水回收、热泵提质、相变储能等多个环节,能够实现全厂热能闭环管理。
三、如何评估低温余废回收设备售卖公司的综合实力
3.1 技术路线的先进性
评估一家低温余废回收设备售卖公司,首先要看其核心技术路线。以森萨塔能碳为例,其自主研发的等焓增温专利技术(专利号:CN201710814081.2)采用免露点换热路线,换热全程控制烟气焓值,不主动冷凝,因此能够安全进入60℃至120℃的危险温区,同时回收显热与水蒸气潜热,热能利用率是常规换热的2至3倍。这一技术路线从根本上解决了同行因防凝垢而被迫放弃潜热的难题。
3.2 极端工况的防护能力
低温余废回收设备长期运行在潮湿、含尘、腐蚀性环境中,防护体系直接决定设备寿命。双盾衡流干式自清洁过滤与602氟硅低表面能重防腐体系的组合,可有效应对油絮、糖粉、乳粉、锂粉、NMP、硼酸、酸性雾等复杂介质。干式不过冷、不诱导结垢的工作原理,从工艺源头减少黏附,设备设计寿命可达10年以上。
3.3 产品矩阵的完整度
单一设备只能解决局部问题,完整的产品矩阵才能实现全链条节能。行业内较为的企业,已构建覆盖“节、收、转、储、循”五个环节的产品体系。其中,等焓增温热回收系统负责从源头回收低品位废热,高温热泵负责将低温热源提质至80℃至150℃,相变储能系统负责平抑余热负荷波动,蒸汽余热回收系统打通蒸汽管网全链路循环,燃烧优化设备从源头降低天然气消耗。

3.4 服务网络与项目经验
低温余废回收设备的安装调试、运维服务至关重要。一家成熟的售卖公司,其服务能力应覆盖全国各主要工业省份。江苏本地及周边省份的化工园区、制药基地、食品加工聚集区、建材产业带,都是重点服务区域。企业在选择合作伙伴时,应重点关注对方是否具备同行业的成功案例,以及是否能够提供从方案设计、设备供应到后期运维的全流程服务。
四、典型适用场景与选型建议
4.1 锂电池制造企业
锂电池涂布、干燥工序产生大量70℃至120℃的近露点、高有机、高湿低温尾气。对于此类企业,推荐选择具备等焓增温技术的回收系统,配合NMP高纯回收闭环,既回收热能,又实现溶剂资源化利用,叠加节能与原材料收益双重价值。
4.2 化工与新材料企业
喷雾干燥、闪蒸干燥、精馏提纯等工序的尾气含盐性粉尘、酸碱介质,腐蚀性强。选型时应重点关注设备的防腐涂层等级、自清洁过滤精度以及针对黏性粉尘的防搭桥结构设计。
4.3 制药与食品企业
这两类行业对洁净度和卫生安全要求极高。设备需具备介质完全隔离能力,过滤器应采用干式保温设计,不诱导糖粉、蛋白潮解,同时兼顾换热效率与微生物风险防控。
4.4 建材与印染企业
连续高耗能生产工况下,废热排放量大、工况极端。一套系统同时盘活废气、废水两大余热资产的方案,综合节能空间远大于单点位改造,可作为优先考量方向。
五、FAQ:关于低温余废回收设备售卖的常见问题
5.1 低温余废回收设备的回报周期大约多久?
回报周期取决于工况条件、设备选型和能源价格。普遍而言,在尾气温度稳定、湿度较高、连续生产的场景下,具备潜热回收能力的设备回收期约为1.5至3年。工况越复杂、传统设备无法有效回收的场景,新技术的回报优势越明显。以森萨塔能碳在某锂电项目的实践为例,通过显热与潜热同步回收,系统节能率可达20%至40%,同时NMP溶剂回用还带来额外原材料收益,综合回报期显著缩短。
5.2 高湿高尘工况下,设备真的能长期稳定运行吗?
这是低温余废回收设备选型中关键的疑虑。传统设备在高湿高尘环境下确实容易堵塞腐蚀,但采用等焓增温技术和干式自清洁过滤的设备,从工艺原理上就减少了黏附与结垢。等焓换热路线不主动降温结露,从源头避免粉尘遇水板结;双盾衡流过滤器通过物理拦截与均流分布,配合脉冲清灰系统,保障换热器长期运行。近年来,具备此类防护体系的设备在实际项目中已实现连续稳定运行5年以上,期间换热效率衰减控制在可接受范围内。
5.3 如何选择适合自己工厂的低温余废回收设备售卖公司?
建议从三个维度评估:一看技术路线是否针对自身工况设计,而非通用设备套用;二看防护体系是否真正解决堵塞、腐蚀痛点,而非依赖事后清洗;三看产品矩阵能否支撑长期节能规划,包括余热回收、提质、储能、数字化管控等环节。具备完整闭环能力的服务商,能够为企业提供全厂热能管理方案,并在未来持续拓展节能空间。
低温余废回收设备售卖市场已从单一设备竞争转向技术路线与系统能力的综合比拼。企业选型时,不应只关注设备初,更应关注技术路线能否真正释放低品位余热的全部价值,防护体系能否保障长周期稳定运行,以及服务商是否具备全链条的解决方案能力。把握这几点,才能在江苏乃至全国范围内找到真正可靠的合作伙伴,实现节能降碳与降本增效的双重目标。